в мессенджеры:


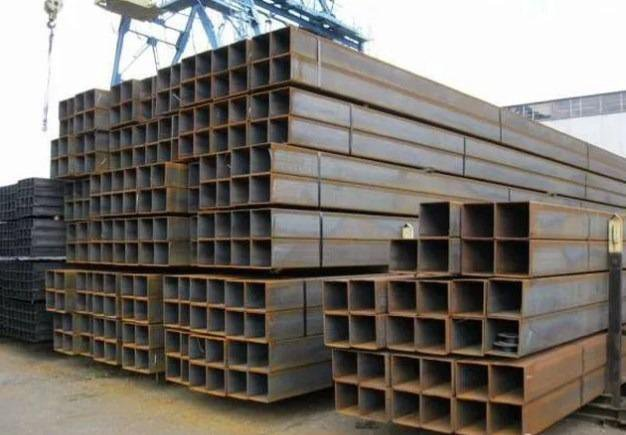
Гибка квадратных профильных труб — это важная технологическая операция при производстве металлоконструкций, которая позволяет создавать плавные изгибы, дуги и закругления необходимой кривизны без нарушения целостности и прочности материала. Квадратные профильные трубы широко применяются в строительстве, машиностроении, при производстве мебели, сельскохозяйственных сооружений (теплицы, навесы, перголы), систем хранения и в других областях, где требуются красивые и функциональные конструкции с плавными изгибами.
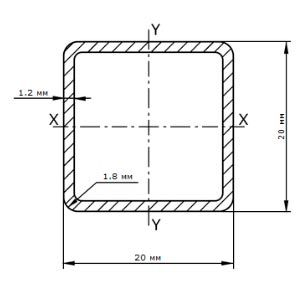
Однако гибка квадратной профильной трубы существенно отличается от гибки круглых труб. Квадратная форма сечения создаёт специфические сложности: неравномерное распределение напряжений в углах, концентрация деформаций в острых углах сечения, риск появления складок на внутренней стороне изгиба, возможность овализации (изменения формы) сечения, потенциальное образование микротрещин в местах максимальной деформации.
Настоящее руководство раскрывает полную технологию гибки квадратных профильных труб без деформации — от выбора оптимального способа гибки в зависимости от размера, толщины стенки и марки стали, расчёта минимально допустимого радиуса изгиба, до практического применения различных методов гибки (ручная гибка по шаблону, гибка болгаркой с последующей сваркой, использование специализированного трубогиба). Руководство содержит практические рекомендации для избежания типичных дефектов при гибке, методы проверки качества готового изгиба и описание результатов применения каждого метода.
Физический процесс гибки основан на приложении механического момента к трубе, в результате чего она принимает форму криволинейной поверхности с требуемым радиусом кривизны. При изгибе материал испытывает неравномерное напряжение:
На внешней стороне изгиба: металл растягивается (испытывает растягивающие напряжения), стенка утончается
На внутренней стороне изгиба: металл сжимается (испытывает сжимающие напряжения), стенка становится толще
В нейтральном слое: напряжения минимальны, размер материала практически не изменяется
Критическая особенность квадратного сечения: В отличие от круглых труб, в которых напряжения распределяются равномерно по периметру, в квадратной трубе напряжения концентрируются в углах, которые являются жесткими элементами сечения. Углы квадрата действуют как естественные концентраторы напряжений, что увеличивает риск:
Образования складок на внутренней стороне изгиба (особенно в углах)
Появления микротрещин в зонах максимальной деформации
Местного истончения стенки (более чем на допустимые 20–25%)
Овализации сечения трубы (изменение правильной квадратной формы на прямоугольную или неправильную форму)
Коэффициент пластичности материала определяет максимальную деформацию, которую может выдержать материал без образования необратимых дефектов. Для углеродистой стали (марка 20) коэффициент пластичности составляет около 20–25%, для легированной стали (марка 09Г2С) — до 30–40%.
Минимальный радиус изгиба — это наименьший радиус кривизны, при котором гибка может быть выполнена без появления дефектов (складок, трещин, чрезмерного истончения стенки). Минимальный радиус зависит от:
Размера (высоты) профиля (h): чем больше высота, тем больше минимальный радиус
Толщины стенки (s): чем тоньше стенка, тем больше минимальный радиус относительно размера
Марки стали: более пластичные стали допускают более острые изгибы
Формула расчёта минимального радиуса согласно ГОСТ 30245-2003:
Для квадратных профильных труб:
При h ≤ 20 мм: Rmin = 2,5 × h (для холодной гибки)
При h > 20 мм: Rmin = 3,5 × h (для холодной гибки)
Таблица минимальных радиусов изгиба для холодной гибки квадратных труб:
|
Размер профиля (мм) |
Толщина стенки (мм) |
Минимальный радиус (мм) |
Рекомендуемый радиус (мм) |
Примечание |
|
20×20 |
1,5–2,0 |
50–60 |
80–100 |
Тонкостенная |
|
25×25 |
2,0–2,5 |
62–75 |
100–125 |
Легко гибется |
|
30×30 |
2,0–3,0 |
75–90 |
125–150 |
Стандартная |
|
40×40 |
2,0–3,0 |
100–120 |
160–200 |
Популярный размер |
|
50×50 |
2,0–3,5 |
125–150 |
200–250 |
Средняя толщина |
|
60×60 |
2,5–4,0 |
150–180 |
250–300 |
Требует усилия |
|
80×80 |
3,0–4,0 |
200–240 |
300–400 |
Малые радиусы затруднены |
|
100×100 |
3,0–5,0 |
250–300 |
400–500 |
Горячая гибка рекомендуется |
Примечание: Указанные минимальные радиусы применяются при холодной гибке. При горячей гибке минимальный радиус может быть уменьшен на 20–30% за счёт повышения пластичности материала.
Требования ГОСТ к качеству изгиба:
Утончение стенки: На выпуклой (внешней) стороне изгиба уменьшение толщины стенки не должно превышать 20–25% от первоначальной толщины для стали и 25–30% для алюминиевых сплавов.
Овализация сечения: Изменение размеров сечения в результате деформации не должно превышать значения, указанные в ГОСТ 30245-2003:
Для профилей до 10 мм: допуск ±1 мм
Для профилей 10–18 мм: допуск ±2 мм
Для профилей 18–30 мм: допуск ±3 мм
Складки и трещины: Визуально видимые складки на внутренней стороне изгиба не допускаются. Микротрещины размером менее 0,5 мм в углах допускаются в ограниченном количестве (не более 1–2 на метр длины изгиба) при условии, что они не влияют на прочность конструкции.
Коэффициент пружинения: После отпуска момента гибки труба стремится вернуться в прямое положение (пружинение). Величина пружинения составляет 5–15% от угла приложенного момента, в зависимости от марки стали и радиуса изгиба.
Ручная гибка по шаблону — это наиболее простой и экономичный способ сгибания квадратных профильных труб небольших размеров (до 50×50 мм) с радиусом изгиба более 100–150 мм. Метод основан на использовании предварительно изготовленного шаблона (лекала), который определяет требуемую форму изгиба, и приложении механической силы (ручной силы или с использованием рычага) для деформации трубы в соответствии с формой шаблона.
Преимущества метода:
Минимальные затраты (шаблон можно изготовить из дерева, стали или даже плотного картона)
Простота выполнения (не требует специального оборудования)
Возможность получить изгибы сложной формы (не только круглые дуги, но и спирали, волны)
Подходит для небольших партий и одиночных изделий
Недостатки метода:
Трудозатраты (требуется ручной труд, зачастую требуется помощник)
Ограничение по размеру и толщине труб (для толстостенных и крупных труб требуется значительное усилие)
Точность зависит от опыта мастера (без специальных измерений результат может отличаться)
Возможность появления дефектов (складок, неровностей) при неправильном выполнении
Область применения:
Изготовление арочных теплиц (изгибы радиусом 500–1500 мм)
Создание декоративных конструкций (навесов, пергол, садовых качелей)
Ремонт и усиление существующих конструкций
Производство мебели с изогнутыми элементами
Изготовление элементов конвейеров и трубопроводов
Шаблон (лекало) — это приспособление, которое определяет требуемую форму изгиба. Шаблон может быть изготовлен несколькими способами:
Способ 1: Деревянный шаблон (из досок или фанеры)
Материал: Толстые доски (25–40 мм), фанера (20–30 мм) или брус.
Процедура изготовления:
На деревянной заготовке разметить требуемый контур изгиба (дугу, спираль, волну) с помощью циркуля, гибкой линейки или компьютерной распечатки
Вырезать контур по разметке лобзиком, пилой или фрезой
Отшлифовать внутреннюю поверхность контура до гладкого состояния (без острых краёв и неровностей, которые могли бы повредить трубу)
Укрепить шаблон к столу или верстаку с помощью зажимов, болтов или приварки металлических креплений
Предусмотреть упор (брусок или металлический профиль) для фиксации трубы в начале изгиба
Преимущества: низкая стоимость, простота изготовления, подходит для большинства радиусов
Недостатки: невысокая долговечность (при многократном использовании дерево износится), наличие сучков и дефектов в древесине может привести к неровностям изгиба
Способ 2: Шаблон с крючками (из стальной проволоки или полос)
Материал: Толстая стальная полоса (5–10 мм толщины), стальная проволока или круглый прокат.
Процедура изготовления:
На листе фанеры толщиной 20–30 мм разметить требуемый контур изгиба карандашом или маркером
По контуру просверлить отверстия диаметром 10–12 мм на расстоянии 100–150 мм друг от друга
В отверстия установить крючки (согнутые стальные полосы или U-образные закладные детали)
Крючки должны плотно прилегать к трубе во время гибки, направляя её движение по нужному контуру
При необходимости смещения контура (для создания вариативных радиусов) крючки можно переставить в другие отверстия
Преимущества: универсальность (возможность изменять радиус смещением крючков), долговечность, прочность
Недостатки: более сложное изготовление, требует наличия фанеры и стальных полос, требует высокой точности при разметке
Способ 3: Профессиональный металлический шаблон
Для серийного производства изготавливаются специальные стальные лекала с отполированной внутренней поверхностью, которые обеспечивают высокую точность и долговечность. Такие шаблоны могут быть закреплены на бетонной плите и использоваться для гибки десятков и сотен труб без заметного износа.
Подготовка:
Шаг 1: Убедиться, что шаблон надёжно закреплён на столе или верстаке и не будет двигаться во время гибки. Проверить, что контур шаблона гладкий и не имеет острых кромок, которые могут поцарапать или деформировать трубу.
Шаг 2: Очистить трубу от грязи, ржавчины и масла. Если необходимо, покрыть трубу с внутренней стороны (в месте наибольшего изгиба) песком или войлоком для снижения риска образования складок.
Шаг 3: Установить упор (брусок или металлический профиль) в точке начала изгиба, на расстоянии, требуемом для правильного совмещения оси трубы с требуемым радиусом шаблона.
Процесс гибки:
Шаг 4: Положить трубу на упор так, чтобы она плотно прилегала к контуру шаблона. Начало изгиба должно совпадать с началом контура шаблона.
Шаг 5: Если возможно, соорудить рычаг (например, надеть на конец трубы другую трубу большего диаметра, чтобы увеличить плечо рычага и снизить требуемое усилие). Рычаг должен быть прочным и надёжно скреплён с трубой.
Шаг 6: Плавно и равномерно согнуть трубу, прилагая усилие к рычагу. Скорость гибки должна быть медленной (5–15 см за 1–2 секунды), чтобы материал успел распределить напряжения и избежать резких перегибов. По мере гибки труба должна плотно следовать контуру шаблона.
Шаг 7: Периодически проверять, что труба не проскальзывает под шаблоном и плотно прилегает к контуру на всей длине изгиба. Если будут замечены зазоры, остановить гибку и переустановить трубу.
Контроль процесса:
Шаг 8: После достижения требуемого угла изгиба остановиться и проверить соответствие полученного результата требуемому. Если изгиб недостаточный, продолжить гибку. Если соответствие достигнуто, начать постепенно разгружать рычаг, позволяя трубе слегка вернуться в исходное положение (пружинение, которое составляет 5–10%).
Шаг 9: Визуально осмотреть внутреннюю поверхность изгиба на предмет складок, трещин и других дефектов. На внешней стороне визуально проверить, нет ли вмятин, помятостей, признаков местного истончения металла (светлые полосы, потускнение покрытия).
Финиш:
Шаг 10: Если обнаружены дефекты, попытаться их исправить, немного согнув трубу в обратном направлении (обратная гибка обычно не вызывает дополнительных дефектов и может привести к микрообработке материала, повышающей его пластичность).
Шаг 11: Если результат удовлетворительный, аккуратно снять трубу со шаблона и положить её на плоскую поверхность для проверки геометрии (проверить, что труба лежит ровно, нет ли вторичных изгибов в других плоскостях).
Качество полученного изгиба:
Радиус кривизны: достигает требуемого значения с допуском ±20–40 мм (в зависимости от размера радиуса и опыта мастера)
Гладкость поверхности: хорошая, без видимых складок и перегибов
Отсутствие дефектов: обычно удаётся избежать складок на внутренней стороне (если шаблон гладкий и изгибание выполняется медленно)
Овализация: минимальная (менее 2% при правильном выполнении)
Применимость результатов:
Конструкции с умеренными требованиями к точности (теплицы, навесы, декоративные конструкции)
Конструкции, где погрешность в радиусе на ±20–40 мм не критична
Не рекомендуется для высоконагруженных конструкций, где требуется высокая точность
Метод гибки болгаркой с последующей сваркой основан на том, что вместо сгибания цельной трубы, мы разрезаем три из четырёх стенок квадратной трубы поперечными надрезами, оставляя четвёртую (внешнюю) стенку целой в качестве шарнира. Затем труба легко гибется в местах надрезов, а сами надрезы затем завариваются.
Физическая сущность: Когда три стенки трубы разрезаны, главные напряжения сосредотачиваются в оставленной цельной стенке, которая работает как классический шарнир (балка, изгибающаяся в одной плоскости с минимальным моментом инерции). Это позволяет добиться:
Плавного и легко управляемого изгиба
Минимальной деформации и овализации сечения (оставшаяся стенка сохраняет свою форму)
Возможности создавать очень острые изгибы (радиусы вплоть до 100–150 мм для труб среднего размера)
Отсутствия складок на внутренней стороне изгиба (так как материал не испытывает сжимающих напряжений в полной мере)
Количество надрезов и глубина резания:
Количество надрезов зависит от требуемого угла изгиба. Для получения гладкого изгиба рекомендуется выполнять надрезы на расстоянии 40–60 мм друг от друга.
Формула расчёта количества надрезов:
n = θ / α
Где:
n — количество надрезов
θ — требуемый угол изгиба (в градусах), например 90° = π/2 радиан ≈ 1,57
α — угол наклона разреза (обычно равен углу наклона сторон трубы, т.е. для квадратной трубы 45° для углов, 90° для боковых поверхностей)
Пример расчёта:
Требуется согнуть трубу на угол 90°. Расстояние между надрезами 50 мм.
Одна полная окружность = 360° или 2π радиан
Для окружности с радиусом R, одна окружность = 2πR мм
При R = 500 мм длина окружности = 3141 мм
Количество надрезов при расстоянии 50 мм = 3141 / 50 ≈ 63 надреза
Однако такое количество надрезов нецелесообразно. Обычно используют более редкие надрезы (через 60–100 мм для большего радиуса, или более частые — через 40–50 мм для меньшего радиуса).
Глубина резания:
Рекомендуемая глубина резания составляет 60–80% от толщины стенки трубы. Для трубы 40×40×3 мм глубина резания должна составлять примерно 1,8–2,4 мм (остаток 0,6–1,2 мм цельной стенки). Остаток цельной стенки удерживает две части трубы вместе и работает как шарнир.
Разметка надрезов на трубе:
Определить требуемый радиус изгиба и угол поворота
Вычислить количество надрезов и расстояние между ними
На внешней поверхности трубы (на той стороне, которая будет оставлена цельной) разметить положение надрезов карандашом или маркером
Разметка должна быть перпендикулярна оси трубы (надрезы должны быть поперечными, а не наклонными)
Инструменты и материалы:
Болгарка (угловая шлифовальная машинка) мощностью 600–1000 Вт
Отрезной диск для работы по металлу толщиной 1,0–1,2 мм и диаметром 115–125 мм
Защитные очки и перчатки
Обработка края после резания (зачистка)
Процедура резания:
Шаг 1: Зажать трубу в тиски или крепёжное приспособление так, чтобы место первого надреза находилось на уровне зажима (устойчиво и без колебаний).
Шаг 2: Включить болгарку и дождаться полной скорости вращения диска. Медленно подвести диск к трубе в точку, указанную разметкой.
Шаг 3: Выполнить разрез, прилагая умеренное давление (избегать чрезмерного давления, которое может привести к заклиниванию диска или повреждению). Разрез должен быть перпендикулярен оси трубы (угол 90°).
Шаг 4: После первого разреза остановить болгарку и перепозиционировать трубу в тисках для выполнения следующего надреза на расстояние 50–100 мм (в зависимости от требуемого радиуса изгиба).
Шаг 5: Повторить процедуру резания для всех необходимых надрезов.
Процедура гибки:
Шаг 6: После выполнения всех надрезов положить трубу на плоский стол или верстак и плавно, равномерно согнуть её до требуемого угла. Сначала согнуть её свободной рукой или с небольшой помощью киянки (деревянного молотка), чтобы проверить, что надрезы имеют правильную глубину.
Шаг 7: Если глубина надрезов недостаточна (остаток стенки слишком толстый и труба не гибется), остановиться и выполнить дополнительные разрезы в тех же местах, углубляя их на 0,5–1 мм.
Шаг 8: Если глубина надрезов достаточна, согнуть трубу до требуемого угла (обычно до совмещения краёв разрезов). На место разреза трубы должны соединиться плотно, без видимого зазора.
Шаг 9: Закрепить согнутую трубу в таком положении (например, с помощью временных хомутов, скоб или прихватки).
Процедура сварки надрезов:
Шаг 10: Выполнить сварку всех надрезов, заполнив швы металлом. Сварку выполнять ручной дуговой сваркой (РУЧНАЯ) электродами диаметром 2,0–2,5 мм или полуавтоматической сваркой.
Шаг 11: При сварке следить за тем, чтобы шов был полнометаллическим и заполнял весь разрез. После каждого шва дать ему остыть (5–10 минут) перед началом сварки следующего, чтобы избежать перегрева.
Шаг 12: После сварки всех швов зачистить их шлиф-машинкой или абразивным кругом, чтобы привести поверхность в надлежащее состояние.
Преимущества:
Возможность создавать очень острые изгибы (радиусы до 100–200 мм даже для крупных труб)
Полный контроль над процессом и результатом (можно видеть, как гибётся труба, и корректировать по необходимости)
Минимальная овализация сечения (остаток цельной стенки сохраняет форму)
Отсутствие дефектов на внутренней стороне изгиба (нет складок и трещин)
Относительно низкая стоимость (не требуется дорогого оборудования)
Недостатки:
Трудозатраты на резание и сварку (медленнее, чем при использовании трубогиба)
Требует высокой квалификации сварщика для обеспечения качественного шва
Остаточные внутренние напряжения после сварки могут привести к деформациям при дальнейшей обработке (требуется отжиг)
Требует доступа к болгарке и сварочному оборудованию
При неправильно выполненных надрезах возможно неполное совмещение кромок и образование зазоров
Качество полученного изгиба:
Радиус кривизны: точно соответствует требуемому значению (допуск ±10–20 мм)
Гладкость поверхности: хорошая (швы видны, но не создают больших неровностей)
Отсутствие дефектов: обычно удаётся полностью избежать складок, трещин и овализации
Внутренние напряжения: присутствуют после сварки (требуется отжиг при температуре 600–650°C в течение 2–4 часов для их снятия)
Применимость результатов:
Конструкции с точными требованиями к радиусу изгиба (трубопроводы, системы вентиляции)
Высоконагруженные конструкции, где требуется отсутствие дефектов
Серийное производство (если предусмотрено автоматизированное резание и сварка)

Трубогиб — это специализированное оборудование, предназначенное для гибки труб и профилей с высокой точностью и повторяемостью результатов. Для квадратных профильных труб применяются несколько типов трубогибов:
Тип 1: Ручной валиковый трубогиб (рычажный механизм)
Конструкция: Три стальных ролика, расположенных в треугольной схеме — два нижних опорных ролика и один верхний прижимной ролик. Труба пропускается между роликами, прижимной ролик опускается вниз посредством рычага с винтовым механизмом, деформируя трубу и придавая ей требуемый радиус кривизны.
Габариты и область применения:
Малые трубогибы: для труб до 20×20 мм, мощность ручного усилия 100–200 Н
Средние трубогибы: для труб до 50×50 мм, мощность ручного усилия 300–500 Н
Большие трубогибы: для труб до 100×100 мм и более, требуется усилие 1000+ Н
Принцип работы:
Установить трубу между нижними опорными роликами
Поднять верхний прижимной ролик (ослабив винт)
Протолкнуть трубу между роликами (первый проход — пробный)
Опустить верхний ролик на 3–5 мм и выполнить второй проход (сжатие и гибка)
Повторять шаги 3–4, постепенно опуская прижимной ролик до достижения требуемого радиуса (обычно требуется 3–10 проходов)
Преимущества: относительно недорогой, компактный, простой в использовании, не требует электроэнергии
Недостатки: медленный процесс (требуется многократный пропуск), требует большого ручного усилия, точность зависит от навыка оператора, может оставлять отпечатки роликов на поверхности трубы
Тип 2: Электромеханический трубогиб (с электромотором)
Конструкция: Аналогична ручному валиковому трубогибу, но с электрическим приводом вместо ручного рычага. Прижимной ролик опускается и поднимается автоматически под управлением оператора (кнопки или педали).
Преимущества: работает быстрее, требует меньше физических усилий от оператора, обеспечивает более высокую точность и повторяемость
Недостатки: более дорогостоящее оборудование, требует электроэнергии, требует техническое обслуживание
Тип 3: Гидравлический трубогиб
Конструкция: Трёхвалковая схема, но прижимной ролик опускается и поднимается посредством гидравлического цилиндра под управлением гидравлической станции.
Преимущества: может работать с толстостенными трубами и крупными размерами (до 200×200 мм и более), обеспечивает наивысшую точность и плавность гибки, позволяет гнуть очень острые радиусы (вплоть до минимально допустимого)
Недостатки: наиболее дорогостоящее оборудование, требует специализированного обслуживания, требует навыков оператора, занимает много места
Тип 4: CNC трубогиб (числовое программное управление)
Конструкция: Полностью автоматизированный трубогиб с компьютерным управлением. Оператор вводит требуемые параметры гибки (размер трубы, радиус, угол), и станок самостоятельно выполняет гибку без дополнительного вмешательства.
Преимущества: наивысшая точность, работает в режиме 24/7, идентичные результаты на всех изделиях, минимум брака
Недостатки: очень дорогостоящее оборудование, требует программирования, требует специалиста для настройки и обслуживания, пригодно только для крупного производства
Подготовка оборудования и заготовки:
Шаг 1: Проверить техническое состояние трубогиба: вращение роликов должно быть плавным без перекосов, прижимной ролик должен опускаться и подниматься без заеданий.
Шаг 2: Выбрать набор роликов, соответствующих размеру квадратной трубы (обычно в комплекте с трубогибом есть несколько наборов роликов для различных размеров труб). Установить ролики в трубогиб в соответствии с инструкцией по установке.
Шаг 3: Определить требуемый радиус изгиба на основе геометрии конструкции. На большинстве промышленных трубогибов радиус регулируется положением прижимного ролика, и на приборной доске имеется шкала для прямого считывания требуемого радиуса.
Шаг 4: Установить прижимной ролик в положение, соответствующее требуемому радиусу (обычно стартовое положение — ролик поднят максимально вверх, и первый проход выполняется с минимальным сжатием).
Процесс гибки:
Шаг 5: Положить конец заготовки трубы на нижние опорные ролики, центрируя её по ширине и убеждаясь, что она не перекошена.
Шаг 6: Толкнуть трубу вперёд одной рукой, одновременно медленно опуская прижимной ролик с помощью другой руки (или педали если присутствует). Труба должна протягиваться между роликами гладко, без рывков.
Шаг 7: Когда труба выйдет с другой стороны трубогиба, остановиться. Визуально оценить, произошла ли заметная деформация. На первом проходе обычно очень небольшая деформация (едва заметная).
Шаг 8: Поднять прижимной ролик и продвинуть трубу назад в исходное положение (вернуть её для второго прохода).
Шаг 9: Опустить прижимной ролик ещё на 2–3 мм (увеличивая сжатие) и выполнить второй проход. Труба снова протягивается между роликами с большей деформацией.
Шаг 10: Повторять шаги 8–9 для последующих проходов, каждый раз опуская прижимной ролик на 2–3 мм, до достижения требуемого радиуса кривизны.
Контроль качества во время процесса:
Шаг 11: Периодически (обычно через каждые 2–3 прохода) проверять радиус изгиба с помощью шаблона радиусных кривых или путём визуального сравнения с требуемой формой. Если радиус совпадает, остановиться и удалить трубу.
Шаг 12: Визуально осмотреть поверхность трубы на предмет дефектов — отпечатков роликов (небольшие вмятины в линию на поверхности трубы), складок на внутренней стороне изгиба, трещин.
Финиш:
Шаг 13: Если результат удовлетворительный, извлечь трубу из трубогиба и положить её на ровную поверхность для проверки окончательной геометрии.
Шаг 14: Если обнаружены минимальные дефекты (например, небольшие отпечатки роликов на поверхности), их можно удалить путём лёгкой шлифовки абразивным кругом.
Определение количества проходов:
Количество проходов зависит от:
Размера трубы (крупные трубы требуют больше проходов)
Толщины стенки (более толстые стенки требуют больше проходов)
Требуемого радиуса изгиба (очень острые изгибы требуют больше проходов с меньшим шагом)
Как правило, для средних квадратных труб (40×40–60×60 мм) требуется 5–10 проходов.
Расчёт глубины опускания прижимного ролика:
На практике глубина опускания на каждом проходе составляет:
1–2 мм на первых 2–3 проходах (малое сжатие)
2–3 мм на последующих проходах (среднее сжатие)
1–2 мм на последних проходах (финишное сжатие)
Контроль точности:
Большинство промышленных трубогибов имеют на приборной доске числовые шкалы, позволяющие непосредственно считывать текущий радиус изгиба. По мере опускания прижимного ролика требуемый радиус можно отслеживать по этой шкале.
Качество полученного изгиба:
Радиус кривизны: точное соответствие требуемому значению (допуск ±5–10 мм)
Гладкость поверхности: отличная, только видны небольшие следы роликов (полосы вмятин, которые легко удаляются шлифовкой)
Отсутствие дефектов: обычно отсутствуют складки и трещины (при правильной установке роликов)
Овализация: очень минимальная (менее 1% при правильной установке роликов)
Отсутствие внутренних напряжений: трубогиб создаёт только упругие напряжения, которые исчезают сразу после разгрузки
Применимость результатов:
Высоконагруженные конструкции, где требуется точный радиус
Конструкции с повышенными требованиями к качеству поверхности
Серийное производство, где требуется идентичность всех изделий
Конструкции, где требуется гибка в нескольких плоскостях без перегибов
Метод 1: Визуальная проверка с помощью шаблона
Наиболее простой и доступный метод. Используется шаблон радиусных кривых (специальная пластина со множеством вырезов различных радиусов). Шаблон прикладывается к изогнутой трубе, и визуально определяется совпадение кривизны трубы с одним из вырезов на шаблоне.
Точность: ±20–30 мм (в зависимости от размера и точности шаблона)
Время проверки: 10–15 сек
Стоимость: низкая (шаблон стоит 500–2000 рублей)
Метод 2: Измерение с помощью штангенциркуля и расчёт
Измеряется стрела прогиба (расстояние от прямой линии, соединяющей два конца дуги, до самой высокой точки дуги). На основе измеренной стрелы прогиба рассчитывается радиус кривизны.
Процедура:
Положить согнутую трубу на две опоры так, чтобы оси была горизонтальной
Измерить расстояние между опорами (длина хорды дуги) — обозначить как L
Измерить расстояние от прямой линии, соединяющей опоры, до самой высокой точки дуги — обозначить как h (стрела прогиба)
Рассчитать радиус по формуле: R = (L + 4h) / 8h
Для более точных измерений можно использовать микрометр или цифровой штангенциркуль.
Точность: ±10–20 мм
Время проверки: 2–3 минуты
Стоимость: низкая (требуется только штангенциркуль)
Метод 3: Лазерное измерение радиуса
Специальное устройство излучает лазерный луч на изогнутую поверхность и анализирует отражённый луч, определяя радиус кривизны.
Точность: ±2–5 мм
Время проверки: 5–10 сек
Стоимость: высокая (устройство стоит 10 000–50 000 рублей)
Метод 4: Координатно-измерительная машина (КИМ)
Профессиональное оборудование, которое измеряет координаты множества точек на поверхности дуги и на основе этих измерений вычисляет радиус с высокой точностью.
Точность: ±1–2 мм
Стоимость: очень высокая (оборудование стоит 500 000+ рублей)
Применение: только для высоконагруженных ответственных конструкций
Овализация — это изменение формы сечения трубы, при котором квадратное сечение становится прямоугольным или неправильным. Допустимая овализация согласно ГОСТ 30245-2003 составляет 2–4 мм в зависимости от размера трубы.
Метод контроля:
На нескольких местах по длине изогнутой трубы (начало, середина, конец) измерить два перпендикулярных размера сечения с помощью штангенциркуля (или микрометра для более высокой точности)
Сравнить полученные размеры с исходными размерами прямой трубы
Если разница составляет менее 2–4 мм, овализация в пределах допуска
Если разница более 4 мм, это свидетельствует о чрезмерной деформации сечения (вероятно, использовался неправильный метод гибки или трубогиб настроен неправильно)
Визуальный осмотр:
На внешней (выпуклой) стороне изгиба: проверить наличие вмятин, помятостей, потускнения поверхности (признаков локального истончения металла). Небольшие вмятины от роликов трубогиба допускаются и легко удаляются шлифовкой.
На внутренней (вогнутой) стороне изгиба: проверить наличие складок (это наиболее распространённый дефект при гибке квадратных труб). Складки выглядят как волнообразные вмятины, идущие вдоль внутренней поверхности изгиба. Если обнаружены складки, это указывает на неправильный метод гибки (слишком быстрое гибание, чрезмерное усилие за один проход, недостаточная опора на внутренней стороне).
На углах сечения: проверить наличие микротрещин, которые могут быть видны как тонкие линии на поверхности. Небольшие микротрещины размером менее 0,5 мм обычно допускаются в ограниченном количестве.
На местах сварки (если применялся метод болгарки): проверить качество сварных швов, отсутствие пор и трещин в самом шве.
Контроль методом ультразвука:
Для ответственных конструкций применяется ультразвуковой контроль, который позволяет обнаружить внутренние дефекты (микротрещины внутри материала, пустоты и т.д.), невидимые при визуальном осмотре.
Согласно ГОСТ 30245-2003 и ГОСТ 3262-75 допускаются следующие дефекты:
|
Тип дефекта |
Допустимые пределы |
Примечание |
|
Складки на внутренней стороне |
Не допускаются видимые складки |
Микроскопические складки ≤0,5 мм допускаются в ограниченном кол-ве |
|
Овализация сечения |
±2–4 мм в зависимости от размера |
Не должно превышать 15–20% от исходного размера |
|
Утончение стенки |
Не более 20–25% от исходной толщины |
На выпуклой стороне изгиба |
|
Микротрещины |
Не более 1–2 трещин на метр длины изгиба |
Размер ≤0,5 мм, не в критичных местах |
|
Отпечатки роликов |
±0,5–1 мм глубина |
Легко удаляются шлифовкой |
|
Деформация краёв |
Не должны быть раздавлены или повреждены |
Можно исправить киянкой |
Классификация качества по группам:
Группа 1 (высочайшее качество):
Радиус кривизны в пределах ±5 мм от требуемого
Отсутствие видимых дефектов (складок, трещин)
Овализация менее 1 мм
Применение: высоконагруженные конструкции, видимые части конструкций, авиакосмическая техника
Группа 2 (хорошее качество):
Радиус кривизны в пределах ±10–20 мм от требуемого
Незначительные дефекты (малые складки менее 1 мм, микротрещины менее 0,5 мм)
Овализация 2–3 мм
Применение: стандартные конструкции, мебель, системы хранения, теплицы
Группа 3 (удовлетворительное качество):
Радиус кривизны в пределах ±30–50 мм от требуемого
Допускаются видимые дефекты (складки, неровности)
Овализация до 4 мм
Применение: вспомогательные конструкции, декоративные элементы, внутренние несущие части

|
Параметр |
Ручная гибка по шаблону |
Гибка болгаркой + сварка |
Трубогиб (валиковый) |
Трубогиб (гидравлический) |
|
Стоимость оборудования |
1000–5000 руб |
10 000–30 000 руб |
50 000–200 000 руб |
500 000+ руб |
|
Трудозатраты на одно изделие |
20–40 мин |
30–60 мин |
5–10 мин |
2–3 мин |
|
Точность радиуса |
±20–40 мм |
±10–20 мм |
±5–10 мм |
±2–5 мм |
|
Производительность (шт/день) |
10–20 |
8–15 |
30–50 |
50–100 |
|
Минимальный радиус изгиба |
200–300 мм |
100–150 мм |
150–250 мм |
80–120 мм |
|
Качество поверхности |
Хорошее |
Хорошее (видны швы) |
Отличное |
Отличное |
|
Овализация сечения |
2–5% |
1–2% |
1–2% |
<1% |
|
Риск складок |
Средний |
Низкий |
Низкий |
Очень низкий |
|
Требуемая квалификация |
Средняя |
Высокая (сварщик) |
Средняя |
Высокая |
|
Занимаемое место |
2–4 кв.м |
2–4 кв.м |
5–10 кв.м |
10–20 кв.м |
Для одиночного изделия с малыми требованиями к точности (теплица, навес, декоративная конструкция):
→ Рекомендуется ручная гибка по шаблону (минимальные затраты, приемлемое качество)
Для нескольких изделий с повышенными требованиями к радиусу (трубопровод, система вентиляции):
→ Рекомендуется гибка болгаркой с сваркой (высокая точность, контролируемый процесс)
Для серийного производства (мебель, стеллажи, каркасы):
→ Рекомендуется валиковый трубогиб (высокая производительность, хорошее качество)
Для высоконагруженных конструкций с острыми изгибами (мосты, несущие балки):
→ Рекомендуется гидравлический трубогиб (максимальная точность и качество)
Гибка квадратных профильных труб без деформации — это достижимая задача при правильном выборе метода, соблюдении технологических параметров и контроле качества на всех этапах. Выбор оптимального способа гибки зависит от множества факторов: размера и толщины трубы, требуемого радиуса изгиба, допустимых точностей, объёма производства, доступного оборудования и квалификации персонала.
Ключевые моменты для успешной гибки:
Выбор правильного метода: ручная гибка подходит для одиночных изделий с крупными радиусами, гибка болгаркой — для точных изгибов любого радиуса, трубогиб — для серийного производства.
Соблюдение минимального радиуса: для каждого размера трубы существует минимальный радиус, ниже которого гибка приводит к дефектам. Рекомендуется выбирать радиусы на 20–30% больше минимального.
Подготовка материала: перед гибкой убедиться, что труба чистая, без ржавчины и масла, разметка точна.
Соблюдение скорости гибки: гибка должна быть медленной и равномерной, без резких рывков и ускорений.
Контроль качества: проверить радиус, овализацию и дефекты на всех этапах процесса. Своевременное обнаружение дефектов позволяет их исправить.
Выбор правильного оборудования: для разных задач требуется разное оборудование. Не стоит экономить на оборудовании, если качество критично.
При соблюдении этих требований можно добиться гибки квадратных профильных труб высокого качества без видимых деформаций, складок и трещин, обеспечивая прочность и долговечность конструкций на протяжении 40–60 лет и более.